En
Debljina stijenke je prvi broj koji linija za ekstruziju mora kontrolirati, a također je i prvi parametar koji se mijenja kada operateri ručno podešavaju brzinu izvlačenja, brzinu puža ili temperaturu glave. Na kabelu od 600 V s izolacijskim zidom od 1,0 mm, ekscentricitet od 0,05 mm može smanjiti minimalni zid na 0,85 mm. To je dovoljno za pad na rutinskom testu otpornosti na izmjeničnu struju, iako prosječna debljina izgleda točno. Ovo je mjesto gdje se automatizacija procesa ekstruzije za električne komponente vraća.
Automatizacija premješta odluku iz ruku operatera u upravljač zatvorene petlje. Nakon što se cjevovod pokrene, sustav kontinuirano prilagođava brzinu vijka, brzinu izvlačenja i tlak križne glave tako da izmjereni promjer i kapacitet ostanu unutar tijesnog prozora. Rezultat je proizvod koji pouzdanije prolazi ispitivanje dielektrika i proces koji koristi manje polimera od ručno podešene linije.
Što automatizacija zapravo kontrolira u liniji za ekstruziju kabela
Lako je zamisliti automatizaciju ekstruzije kao jednostavno dodavanje PLC-a električnoj ploči. U praksi, moderna linija za ekstruziju električnih komponenti koristi nekoliko neovisnih kontrolnih petlji koje se sinkroniziraju oko jedne glavne referentne brzine.
Temperatura i tlak taline
Cijev ekstrudera podijeljena je na četiri do šest zona grijanja, svaka sa svojim termoelementom i PID regulatorom. U dobro podešenom vodu, odstupanje od zadane vrijednosti ostaje unutar ±1,5°C. Kada se odstupanje popne iznad ±5°C, protok taline se mijenja dovoljno da proizvede vidljivu promjenu vanjskog promjera. Automatizacija održava mala odstupanja u zoni i prati pritisak glave, što je pravi pokazatelj viskoznosti taline.
Brzina vijka, brzina linije i povratna veza
Vijak osigurava izlaz taline, a jedinica za izvlačenje određuje linearnu brzinu kabela. U automatiziranoj liniji, kontrolni sustav izračunava omjer iz povratne informacije o promjeru i prvo podešava brzinu puža, dok potezanje održava konstantnom brzinu linije. Time se smanjuje vrijeme između odstupanja promjera i korekcije. Optički mjerač promjera i senzor kapacitivnosti dva su najčešća uređaja s povratnom spregom. Signal kapacitivnosti posebno je koristan za pjenasti PE, gdje bolje pokazuje omjer ekspanzije nego sam promjer.
Omjer slojeva koekstruzije
Kada kabel ima dvoslojnu ili troslojnu strukturu, svaki sloj ima svoj ekstruder. Omjer između slojeva mora biti stabilan kako bi se izbjeglo suho mjesto na međusklopu. Automatizacija kontrolira brzinu svakog vijka u odnosu na brzinu glavne linije, koristeći gravimetrijske dodavače ili mjerne ćelije na lijevcima za mjerenje težine polimera u stvarnom vremenu.
Materijali i tolerancije koji električnu ekstruziju čine drugačijom
Ekstruzija plastičnog profila za okvir prozora i ekstruzija izolacije žice izgledaju slično, ali primjena električne komponente postavlja puno stroža ograničenja na konačni proizvod. Za kabele regulirane IEC 60502-1, UL 44 ili GB/T 12706, minimalna debljina izolacije obavezna je stavka pregleda. Automatizirane linije održavaju prosječnu debljinu stjenke bliže nominalnoj vrijednosti, što znači da je potrebno manje polimera da se zajamči minimum. U praksi to često znači uštedu materijala od 3% do 7% na izolacijskom sloju.
| Materijal | Ključni dielektrični zahtjev | Izazov automatizacije |
|---|---|---|
| PVC | Stabilna izolacijska otpornost na 70°C | Široki prozor obrade, ali nakupljanje razgradnje utječe na pritisak glave tijekom vremena |
| XLPE | Vrlo nisko upijanje vlage i visoka otpornost na slom | Korak umrežavanja zahtijeva preciznu koordinaciju temperature taline i brzine linije |
| PE pjena | Niska dielektrična konstanta za brzi prijenos podataka | Vakuum i plinsko ubrizgavanje zahtijevaju brzu povratnu informaciju temeljenu na kapacitetu |
| Silikonska guma | Otpornost na visoke temperature za kabele za EV i uređaje | Meka talina niske vlačne čvrstoće; napon izvlačenja mora biti strogo kontroliran |
| Teflon | Izvrsna dielektrična i kemijska otpornost | Korozivni otpadni plinovi i visoka viskoznost taline zahtijevaju dizajn vijka i bačve otporan na koroziju |
Svaki materijal gura strategiju automatizacije u drugom smjeru. Za PVC i XLPE, temperaturna stabilnost i podešavanje brzine linije glavni su prioriteti. Za pjenasti PE, regulator mora reagirati na drift kapacitivnosti unutar nekoliko sekundi. Za silikon i teflon, viskoznost se toliko mijenja duž cijevi da podešavanje na strani pritiska postaje važnije od podešavanja na strani temperature.
Što tražiti pri kupnji automatizirane ekstruzijske linije
Odluka o ulaganju u automatiziranu liniju trebala bi biti vođena cijenom otpada i prerade, a ne kozmetikom upravljačke ploče. Ako jedna linija proizvede 1000 km kabela godišnje i odbaci 2% zbog devijacije izolacijske stijenke, povrat tih 2% s kontrolom zatvorene petlje plaća veliki dio kapitalnih troškova nadogradnje modernog ekstrudera.
Prilikom ocjenjivanja dobavljača najvažnije su sljedeće točke.
- Kontrola promjera zatvorene petlje treba koristiti najmanje dvije mjerne osi, tako da je ekscentricitet vidljiv dok se kabel još kreće.
- PLC bi trebao bilježiti procesne varijable svake sekunde i čuvati podatke za najmanje jednu proizvodnu smjenu. To omogućuje praćenje problema kvalitete unatrag do određene promjene brzine.
- Križna glava i vijak trebaju odgovarati obitelji polimera koje obrađujete. Križna glava dizajnirana za PVC pjenu neće proizvesti jednoličan poluvodljivi sloj na XLPE liniji.
- Struktura alarma trebala bi se temeljiti na klizanju. Upozorenje kada tlak taline odstupa za više od 8% od tekućeg prosjeka može spriječiti oštećenje križne glave prije potpunog isključivanja.
Brzina je također podsjetnik zašto se o automatizaciji ne može pregovarati. Pri brzini od 200 m/min sajla se svake sekunde pomiče više od 3 m. Kontroler zatvorene petlje reagira u milisekundama, dok operater koji poseže za gumbom propušta nekoliko metara kabela koji nije u skladu s specifikacijama.
Za liniju primarne izolacije koja izvodi PVC, PE ili XLPE, proizvodna linija za izolaciju žice velike brzine s integriranim kontrolnim ormarićem i povratnom informacijom o promjeru tipična je početna točka.
 Linija za proizvodnju izolacije žice velike brzine za žicu za jezgru Ova linija integrira predgrijavanje, ekstruziju i hlađenje s preciznom kontrolom, osiguravajući jednoliku debljinu izolacije i visoku koncentričnost za PVC, PE ili XLPE žice s jezgrom, što je čini idealnom za primarne izolacijske zadatke. Pogledajte proizvod →
Ako vaša struktura kabela koristi električni različite slojeve, kontrola omjera slojeva postaje odlučujući faktor. Dvostruka ili trostruka proizvodna linija za koekstruziju održava svaki ekstruder sinkroniziranim oko jedne referentne glavne brzine.
 Dvostruka ili trostruka proizvodna linija za koekstruziju Sa sinkroniziranim ekstruderima i referentnom glavnom brzinom, ova linija osigurava preciznu kontrolu omjera slojeva za višeslojne kabele, ključnu kada se različiti materijali moraju koekstrudirati s točnošću. Pogledajte proizvod →
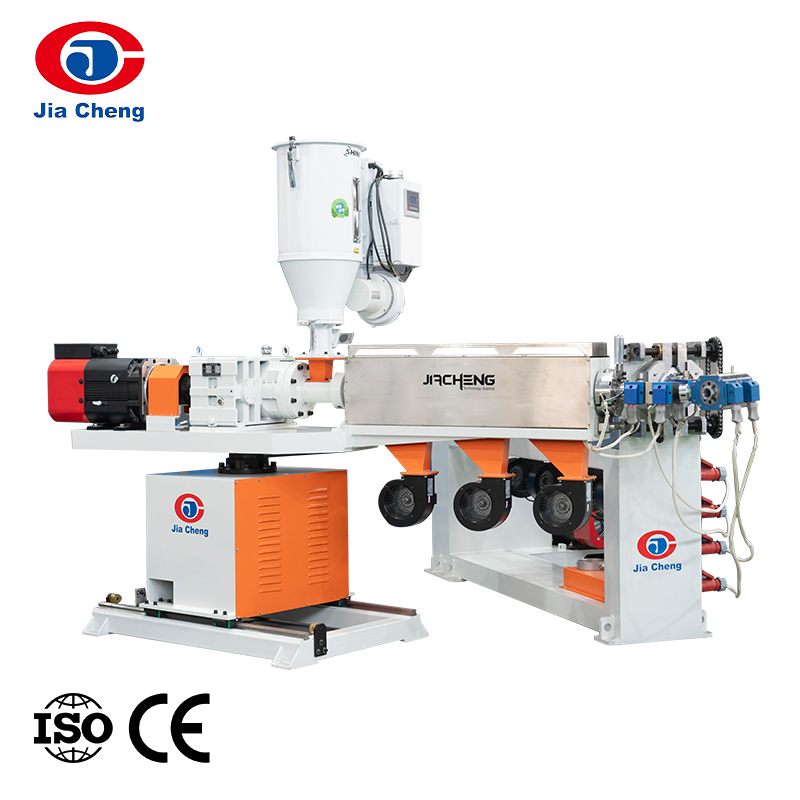
Za završnu ekstruziju omotača i omotača, prioriteti se mijenjaju. Ekstruzija omotača obično je deblja i teža, tako da je izlazna napetost važnija od kapacitivnosti. Stroj za ekstrudiranje plašta kabela izgrađen oko vijka s malim odstupanjem i robusne jedinice za izvlačenje pravi je alat.
 Stroj za ekstrudiranje plašta kabela za ekstruziju omotača Izrađen s vijkom s malim odstupanjem i robusnom jedinicom za izvlačenje, ovaj stroj obrađuje deblje materijale plašta, održavajući konzistentnu debljinu stijenke za konačnu zaštitu kabela. Pogledajte proizvod →
Nemojte zanemariti vodiče koje ubacujete u ekstruder
Svaka odluka o automatizaciji na ekstruzijskoj liniji može biti ugrožena nestabilnim vodičem. Ako bakrena žica koja ulazi u poprečnu glavu ima različit promjer ili nepravilno izduženje, debljina stijenke će i dalje varirati bez obzira na to koliko su čvrsto podešene petlje za kontrolu ekstruzije.
Konzistentnost izvlačenja žice utječe na površinu poprečnog presjeka vodiča i njegovu otpornost. Varijacija promjera žice od 1% mijenja površinu vodiča za otprilike 2%. Zbog toga tvornice kabela koje ulažu u automatizaciju ekstruzije obično također pooštravaju svoj proces izvlačenja uzvodno. Ako još uvijek procjenjujete novu liniju crtanja, vrijedi razumjeti kako stroj za rastavljanje šipki upravlja napetošću , jer je varijacija napetosti tijekom izvlačenja čest izvor nedosljednosti produljenja vodiča.
Odnos između kvalitete izvlačenja i stabilnosti ekstruzije jedno je od najisplativijih poboljšanja dostupnih proizvođaču kabela. Stabilan vodič smanjuje količinu materijala koji se mora dodati izolaciji samo da bi se ispunili minimalni zahtjevi za zid.
Što to znači za vaš proizvodni pogon
Automatizacija procesa ekstruzije za električne komponente nije jednokratna odluka o kupnji. To je kombinacija kontrole temperature u zatvorenoj petlji, sinkronizacije vijka i izvlačenja, povratne informacije od senzora promjera i kapacitivnosti i podešavanja specifičnog za materijal. Prednost dobivanja sva četiri ispravna je proizvod koji dosljedno prolazi dielektrične testove i proizvodni pod koji troši manje polimera.
Najpraktičnija početna točka je mjerenje trenutnih stopa otpada i prerade. Zatim identificirajte liniju s najvećim volumenom i započnite s regulatorom promjera zatvorene petlje i brzine linije na toj liniji. Kako tim operatera bude stjecao samopouzdanje, dodajte povratne informacije o kapacitetu za linije pjene, kontrolu omjera slojeva za linije za koekstruziju i bilježenje podataka za podršku revizijama sljedivosti.
Ako zamjenjujete postojeći ekstruder ili gradite novu liniju od jednog dobavljača, vrijedi se zapitati jesu li sustav upravljanja, dizajn puža, križna glava i jedinica za izvlačenje projektirani kao jedan sustav. Linije za ekstruziju prikazane na gornjim karticama proizvoda izradila je Jiangsu Jiacheng Technology imajući na umu taj integrirani pristup.